تفاصيل المنتج
علامات المنتج
| غرض | التشكيل | صب |
| عملية | التشكيل بالحدادة عملية تستخدم فيها آلة التشكيل لإحداث تشوه لدني في المعدن الخام، بهدف الحصول على خصائص ميكانيكية وشكل وحجم محددين. تُسهم عملية التشكيل بالحدادة في التخلص من عيوب الصب الناتجة عن عملية الصهر، وتحسين البنية المجهرية، والحفاظ على انسيابية المعدن، مما يجعل الخصائص الميكانيكية للقطع المشكلة بالحدادة أفضل عمومًا من تلك الناتجة عن صب نفس المادة. تُستخدم القطع المشكلة بالحدادة في معظم الأجزاء المهمة للآلات التي تتطلب تحمل أحمال عالية وظروف تشغيل قاسية. | الصب هو عملية يتم فيها وضع المعدن السائل في تجويف الصب، وبعد التبريد والتصلب يتم الحصول على الأجزاء المطلوبة. |
| مادة | تُستخدم مواد التشكيل على نطاق واسع الفولاذ الدائري والفولاذ المربع. وهناك الفولاذ الكربوني، والفولاذ السبائكي، والفولاذ المقاوم للصدأ، بالإضافة إلى بعض المعادن غير الحديدية التي تُستخدم بشكل رئيسي في صناعة الطيران والفضاء والصناعات الدقيقة. | تُستخدم عادةً في عمليات الصب أنواع مختلفة من الحديد الزهر، مثل الحديد الزهر الرمادي، والحديد الزهر ثنائي القطب، والحديد الزهر القابل للطرق، والفولاذ المصبوب. ومن المعادن غير الحديدية الشائعة في عمليات الصب: النحاس الأصفر، والبرونز القصديري، وبرونز ووشي، وسبائك الألومنيوم، وغيرها. | في ظل الظروف المماثلة، يتمتع المعدن المطروق بأداء أفضل في الخصائص الميكانيكية، بينما يكون الصب متفوقًا في التشكيل. |
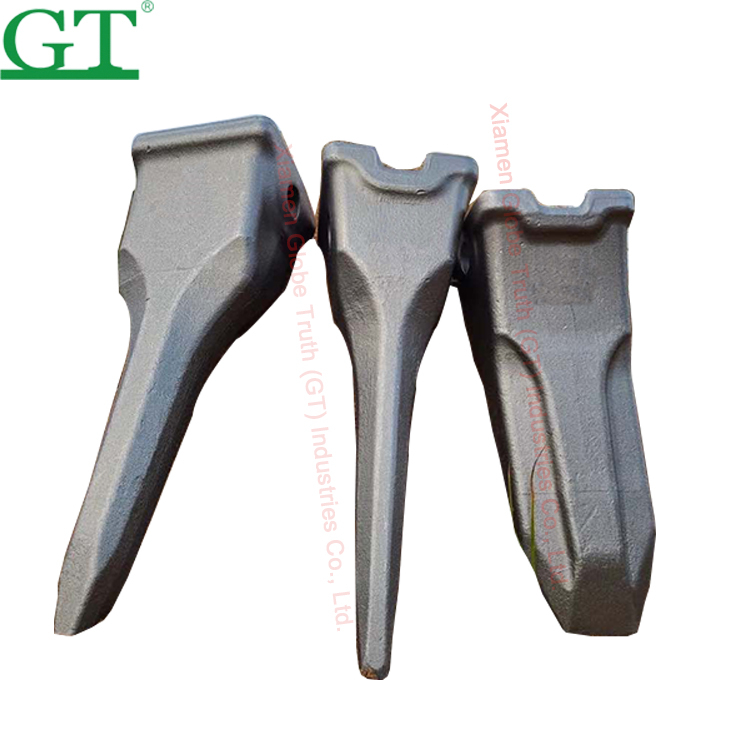
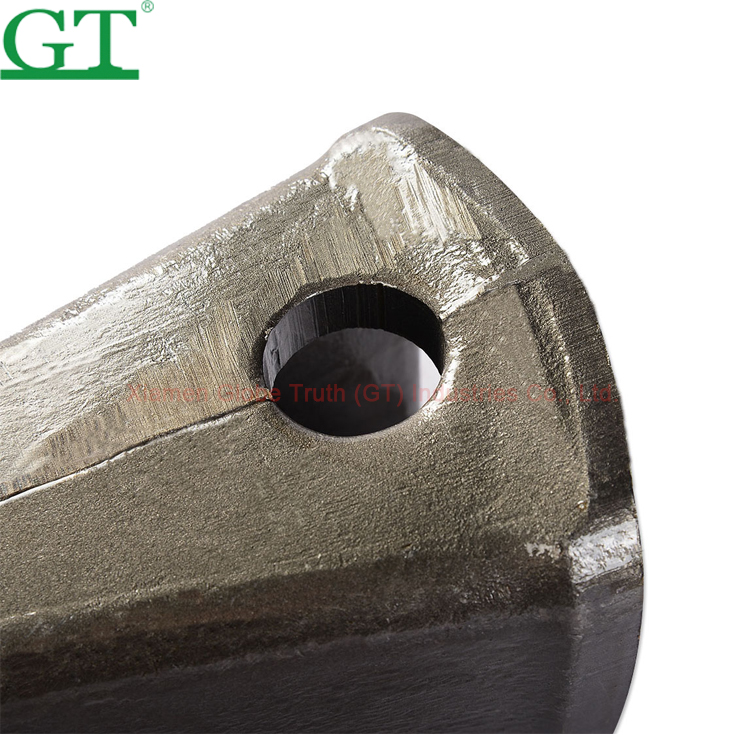
| المظهر | يؤدي تفاعل الأكسدة الذي يحدث للفولاذ المطروق أثناء عملية التشكيل بدرجة حرارة عالية إلى ظهور حبيبات كيلين طفيفة على سطح أسنان الجرافة المطروقة. ونظرًا لأن عملية التشكيل تتم بالقولبة، فإنه بعد إزالة فتحة السماحية من القالب، سيظهر خط فصل في أسنان الجرافة المطروقة. | توجد آثار رملية وآثار تآكل ناتجة عن عملية الصب على سطح أسنان دلو الصب. |
| الخواص الميكانيكية | تضمن عملية التشكيل استمرارية ألياف المعدن، والحفاظ على تدفق المعدن الكامل، مما يضمن خصائص ميكانيكية جيدة وعمر خدمة طويل لأسنان الجرافة، وهي عملية لا تضاهى في عملية الصب. | بالمقارنة مع الأجزاء المصبوبة، يمكن تحسين بنية المعدن وخواصه الميكانيكية بعد التشكيل بالحدادة. فبنية المسبوكة بعد التشكيل الحراري بالحدادة، حيث تتحول البلورات الضخمة والحبيبات العمودية الأصلية إلى حبيبات دقيقة، وتتشكل بنية إعادة التبلور المتساوية الأبعاد بشكل منتظم، مما يسمح بتقارب بنية الانفصال الأصلية داخل السبيكة، وهشاشة العظام، وشوائب الخبث المسامية، وغيرها من الشوائب، وبالتالي تحسين لدونة المعدن وخواصه الميكانيكية.
التشكيل بالحدادة هو الحصول على الشكل المطلوب عن طريق ضغط المعدن من خلال تشكيله اللدن، عادةً باستخدام مطرقة أو ضغط. توفر عملية التشكيل بالحدادة بنية حبيبية دقيقة، وتحسن الخواص الفيزيائية للمعدن. عمليًا، يضمن التصميم المناسب تدفق الحبيبات في اتجاه الإجهاد الرئيسي. أما الصب فهو الحصول على أشكال معدنية من خلال جميع طرق الصب، أي وضع المعدن السائل في قالب مُعد مسبقًا للحصول على شكل وحجم وخواص معينة، عن طريق الصهر أو الصب أو الحقن أو غيرها من طرق الصب، ثم إخراجه بعد التبريد والتنظيف والمعالجة النهائية. |
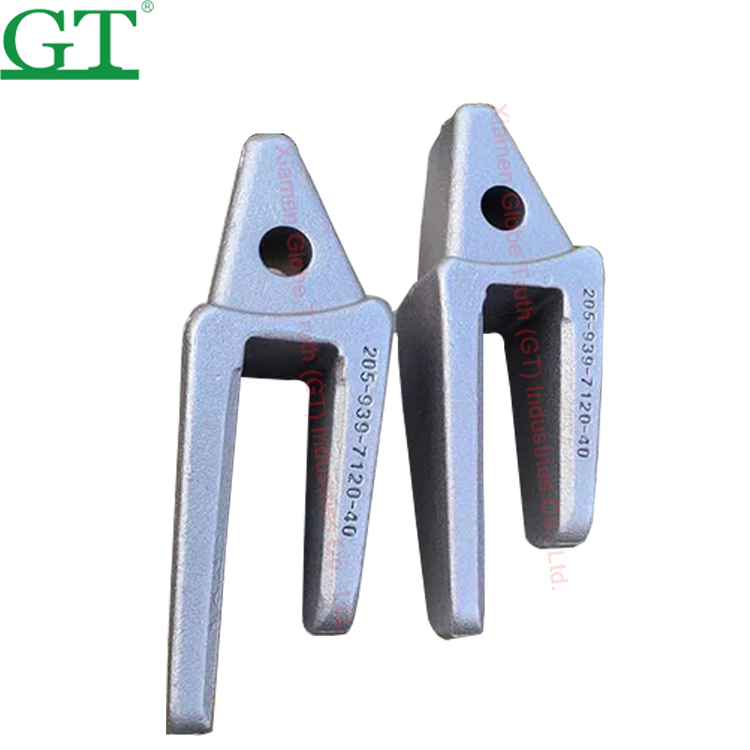
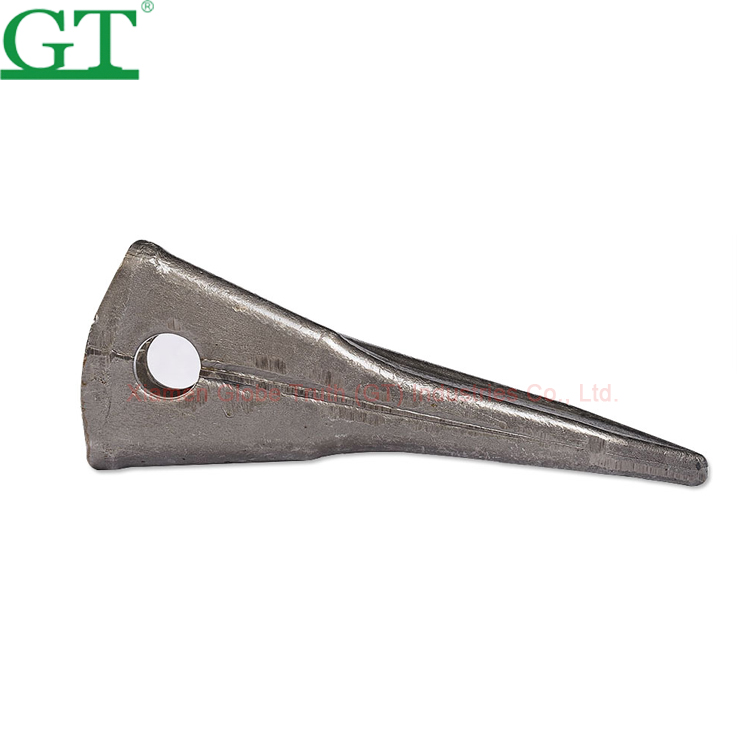
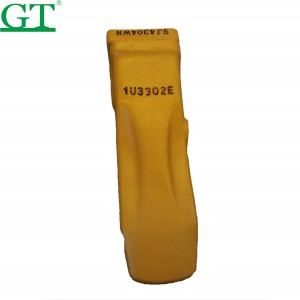
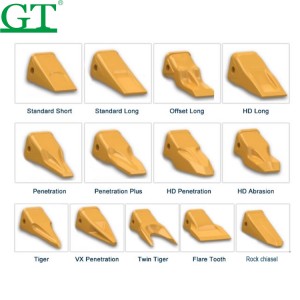
| تشكيل أسنان دلو |
| رقم القطعة | نموذج | الوزن الصافي (كجم) | الطول الإجمالي | القطر |
| 205-70-19570 | PC200RC | 5.8 | 265 | ∅29 |
| 205-70-19570 | PC200RCQ | 4.7 | | ∅29 |
| 207-70-14151 | PC300RC | 10 | 310 | ∅30 |
| 207-70-14151 | PC300RC(Q) | 8.5 | 305 | ∅30 |
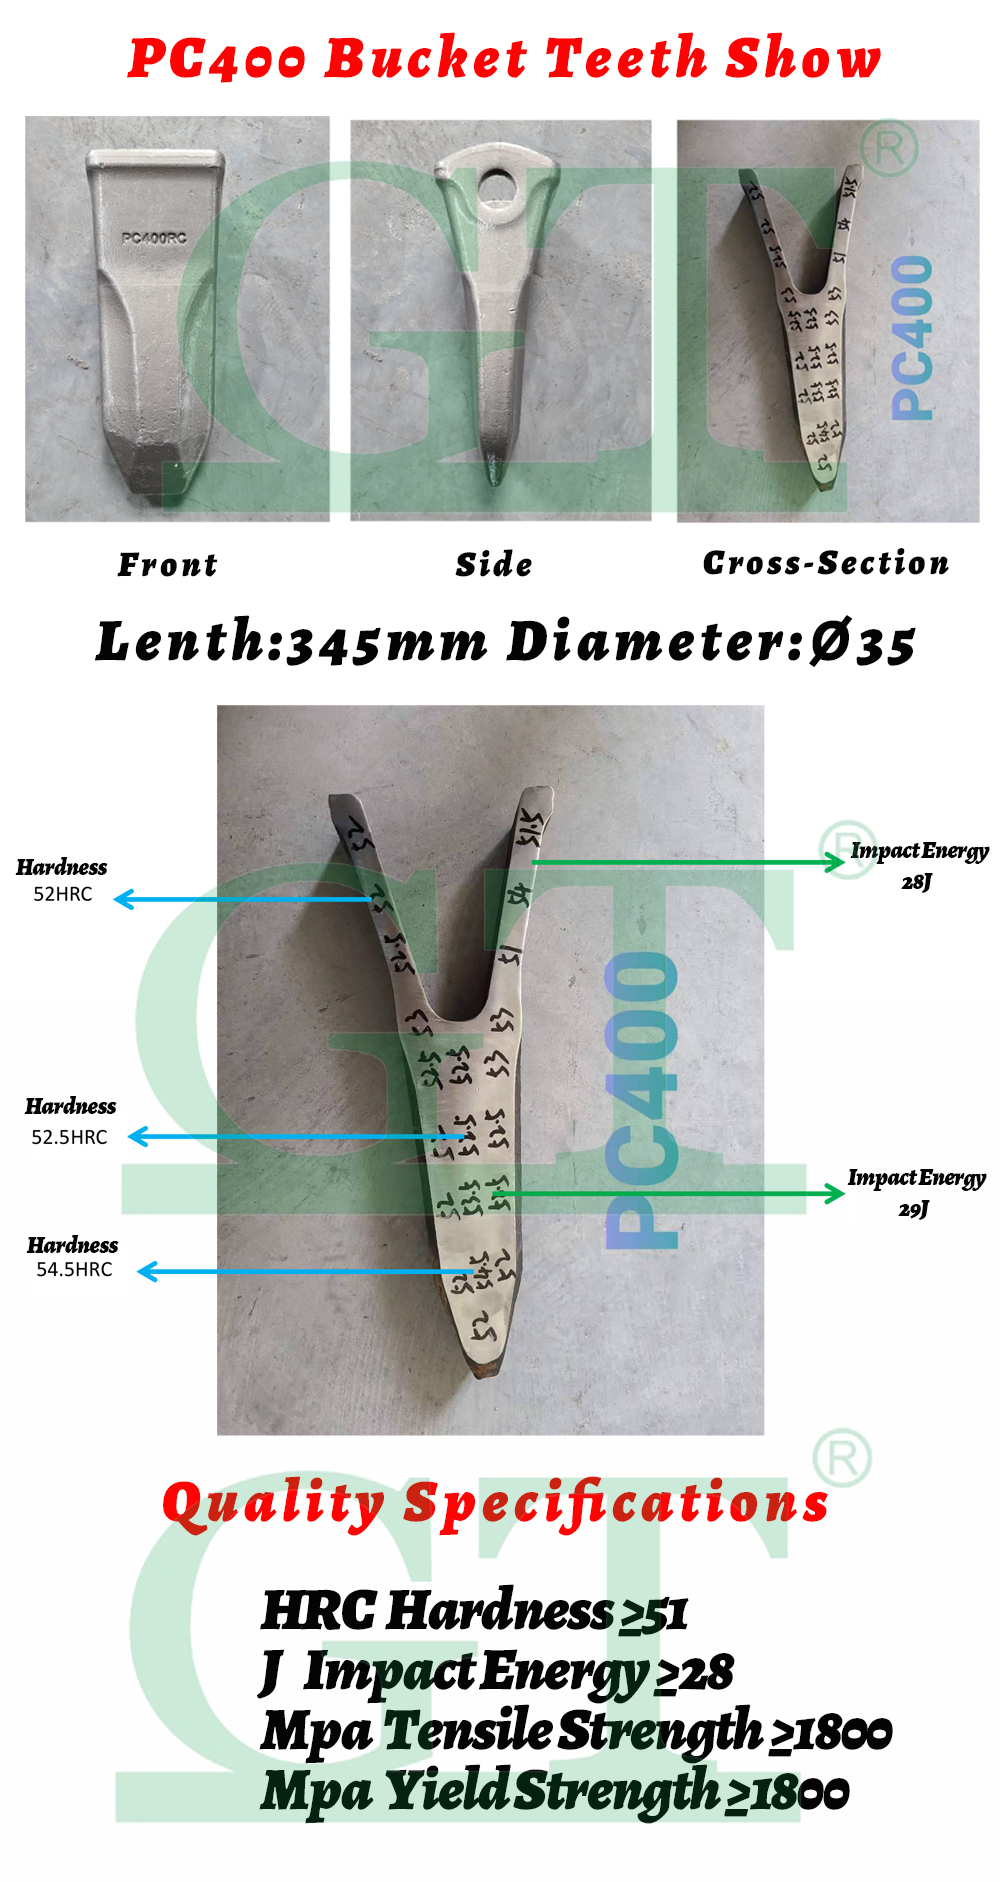
| 208-70-14152 | PC400RC | 14.2 | 345 | ∅35 |
| 2713-1217 | DH220RC | 5.7 | 257 | ∅23 |
| 2713-1219 | DH300RC | 7.8 | 288 | ∅25 |
| 2713-0032 | DH360RC | 11 | 314 | ∅27 |
| 2713-1236 | DH420RC/DH500 | 16.3 | 350 | ∅29.5 |
| 1U3352 | E320RC | 7.3 | 275 | ∅26 |
| 1U3352 | E320RC | 8.5 | 285 | ∅26 |
| 7T3402RC | E325RC/SK330 | 10.6 | 310 | ∅27 |
| 9W8452 | E330RC | 13.7 | 336 | ∅30.4 |
| 9W8552RC | E345RC | 24.2 | 390 | ∅35 |
| 14530544RC | EC210RC | 7.7 | 288 | ∅28 |
| 14536800RC | VOL360RC/EC460 | 15.5 | 341 | ∅34.5 |
| EC480RC | 20.3 | 372 | ∅38 |
| 205-70-19570TL | PC200TL | 5.5 | | ∅29 |
| 14536800 ليرة تركية | المجلد 360TL | 12 | 430 | ∅34.5 |
| 208-70-14152TL | PC400TL | 12.5 | 410 | ∅35 |
سابق: مزايا مجموعة ضبط مسار GT (أجهزة الشد) التالي: هيكل سفلي مجنزر لآلة حفر